拉伸试验是评价塑料力学性能的基础手段,可测定拉伸强度、弹性模量、断裂伸长率、屈服强度等多项指标。在实际工作中,即便使用同一台设备、测试同一批材料,不同人员操作所得结果也可能存在明显差异。当试样的制备与状态调节均已满足相关标准要求时,这种差异多来自上机构件的装夹与试验参数设置。以下就五个常见因素分别说明。
一、试样对中
拉伸试验要求作用力沿试样轴线方向施加。试样在夹具中若存在偏斜,拉伸过程中会附加弯曲作用,使试样一侧受拉、另一侧受压,进而影响断裂位置与强度测量结果。
装夹时应保证上下夹具中心位于同一铅垂线上,试样沿轴线摆正,使哑铃形试样的对称中心线与受力方向重合。带有定位面或对中结构的夹具有助于减少人为放置偏差。装夹完成后,宜从正面与侧面分别观察试样是否平直、有无扭转,再行清零、加载。
控制要点:装夹后先从正、侧两个方向确认试样对中,再开始试验,避免在偏斜状态下加载。
二、夹持方式
夹持力是否适当,直接影响试验有效性。夹持过松时,试样在钳口内打滑,力值无法稳定施加,曲线起始段易出现滑移台阶,并使测得的伸长率偏大;夹持过紧时,钳口部位产生应力集中,试样易在钳口内断裂,该试样结果通常判为无效。对于塑料试样,过深的夹痕相当于人为引入薄弱部位。
夹持应以加载过程中不打滑为度。相比手动拧紧,气动夹具施加的压力更为均匀,试样间一致性更好;装夹后可先施加微小预拉力,确认无滑移后再正式加载。若一批试样频繁在夹头附近断裂,或曲线起步存在明显打滑台阶,应优先检查夹持状态,而非简单归因于材料。
控制要点:以不打滑为度控制夹持力,优先选用压力均匀的气动夹具,并通过预拉确认无滑移。
三、试验速度
塑料具有黏弹性,其力学响应与加载速率相关。一般而言,试验速度提高时,材料表现出的强度倾向于偏高、伸长倾向于偏低。GB/T 1040 等试验方法标准针对不同材料及模量区间,规定了相应的试验速度,材料或所执行标准不同,速度要求也可能不同。
因此,不宜对所有材料统一采用同一试验速度。试验前应依据材料种类和报告所执行的标准,在试验软件中正确设定速度。在不同设备或不同实验室之间进行数据比对时,试验速度必须保持一致,否则结果不具备可比性。
控制要点:试验速度以所执行的试验方法标准为准设定,跨设备、跨实验室比对时须保持一致。
四、力值量程匹配
试验机的力值由测力传感器测量,传感器在其有效量程范围内具有适宜的分辨率与测量精度。若试样断裂力值较小而选用量程过大的传感器,虽然不致损坏设备,但实际仅使用满量程的很小一段,分辨率与相对精度下降,力值数据易出现跳动。
选配设备时,应使常规试样的断裂力尽量落在传感器有效量程的中高区间。对于测试材料种类较多、力值跨度较大的实验室,可根据常测材料配置多档量程传感器,或在一台主机上配置多只传感器,分别适应软质、硬质及不同尺寸试样。
控制要点:使断裂力落在传感器有效量程的合适区间,力值跨度大时宜分档配置或一机多传感器。
五、变形测量方式
拉伸试验除测定强度外,还常需测定断裂伸长率与弹性模量。需要注意的是,不宜直接以试验机横梁位移作为试样变形:横梁位移中包含夹具间隙、机架变形及可能的打滑等与试样本身变形无关的分量,据此计算模量和伸长率会引入较大误差。
规范测量应直接跟踪试样标距段的真实变形,其中断裂伸长率通常采用大变形引伸计测量,弹性模量宜采用接触式引伸计测量。配置相应引伸计并由试验软件自动计算模量与伸长率,可减少人工测量与计算带来的误差,提高结果的规范性与重复性。
控制要点:模量与伸长率应采用引伸计直接测量标距段变形,不以横梁位移代替。
六、结语
拉伸试验结果的可靠性,取决于从试样制备、状态调节到上机构件、参数设置的全过程控制。对中、夹持、速度、量程与变形测量五个环节虽不复杂,却直接影响数据的准确性与可比性。通过合理的夹具与引伸计配置、正确的参数设定,并形成可记录、可重复的操作流程,可有效降低人为因素影响,获得稳定、可比的检测结果。
关于天源仪器:
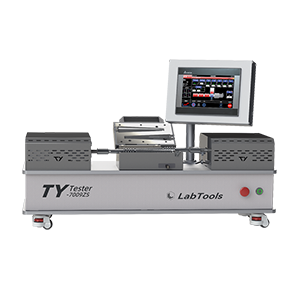
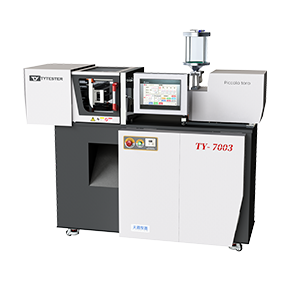
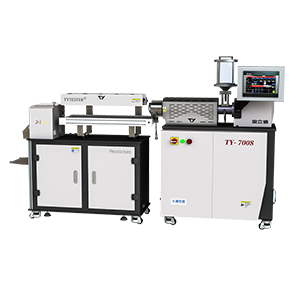
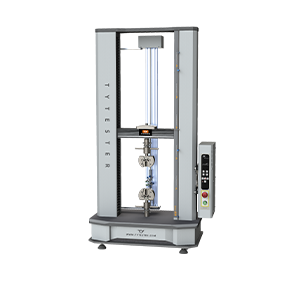
江苏天源试验设备有限公司(TYTESTER)位于江苏扬州,长期专注于高分子材料制样与检测设备的研发、生产与服务。公司电子式万能试验机可对塑料等非金属材料进行拉伸、压缩、弯曲、剪切、撕裂、剥离等力学性能测试,求取拉伸强度、弹性模量、断裂伸长率、屈服强度等指标,并可选配气动夹具、多档力值传感器及大变形、接触式引伸计,以满足不同材料的规范测试要求。在制样端,公司提供微量注塑机、气动冲片机等设备,用于制备标准、一致的试样,与检测设备形成从标准试样制备到力学性能测试的整体解决方案。如需了解万能试验机选型及拉伸试验方案配置,欢迎通过官网联系方式与我们沟通。